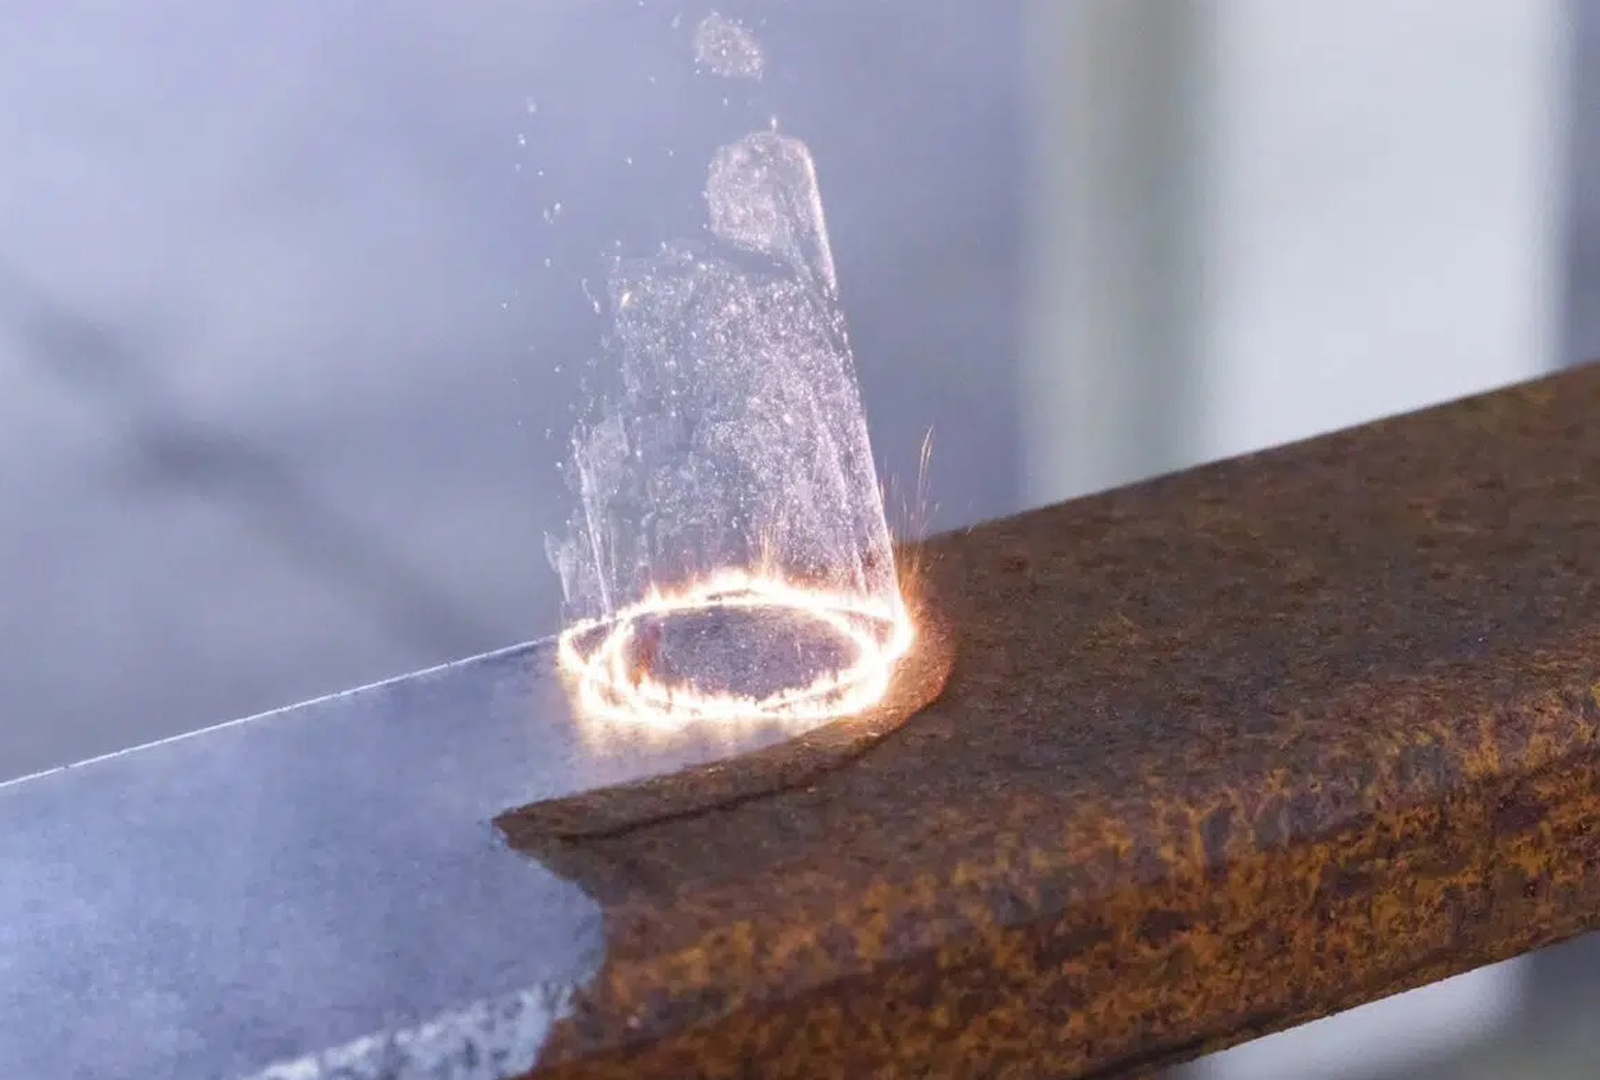
Является ли образование на поверхности «черных точек» при проведении работ по абразивоструйной очистке дефектом?
Что необходимо знать для того, чтобы успешно сдать объект?
Сперва обратимся к ISO 8501-1, лучшему подспорью для подрядчика в области нормативной документации, на которую должны опираться исполнители при предъявлении работ заказчику. В первую очередь исполнитель должен определить первоначальную степень загрязнения поверхности – A, B, C, D. Это необходимо, чтобы в дальнейшем корректно воспользоваться эталонной поверхностью на предмет соответствия указанной в проекте степени очистки (к примеру, Sa2 или 2 1\2).
В зависимости от первоначальной степени загрязнения (A, B, C, D) эталонная поверхность степени очистки (Sa2 или 2 1\2) будет значительно отличаться! Ведь А – это гладкий металл со сплошной прокатной окалиной, B – это наличие небольших раковин, С – это множественные раковины со средней глубиной профиля, D – множественные раковины с глубоким профилем.
Снова обратившись к ISO 8501-1, мы увидим, что такое Sa2, 2 1\2 — это полное отсутствие прокатной окалины, но возможное наличие на квадратном дециметре (10*10 см) черных точек в количестве не более 10.
Что же такое черные точки в нашем случае?
Вариант 1: это остатки прокатной окалины, загрязнений. Почему они остаются? Если степень загрязнения поверхности B, C или D (кроме А), в существующих порах металла могут остаться пятна загрязнений ввиду того, что при абразивоструйной очистке применена крупная фракция (более, чем имеющиеся раковины). И в пятне контакта при очистке частица абразива не попала в условную точку поры (в этой раковине под определенным углом не произошла очистка).
При применении более мелкой фракции данный дефект исчезает.
Вариант 2: это «наклеп» — составляющий элемент купершлака (наличие в абразивном материале других мягких металлов), который «наклепывается» на очищенную поверхность за счет кинетической энергии при ударе об более твердую поверхность. «Наклеп» можно выявить при визуальном осмотре очищенной поверхности с возможным применением увеличительного стекла. «Наклепанную» частицу можно удалить механическим способом при помощи ручного либо электрического инструмента. Наклепы возникают:
1) при недостаточном давлении воздуха в системе при производстве абразивоструйных работ;
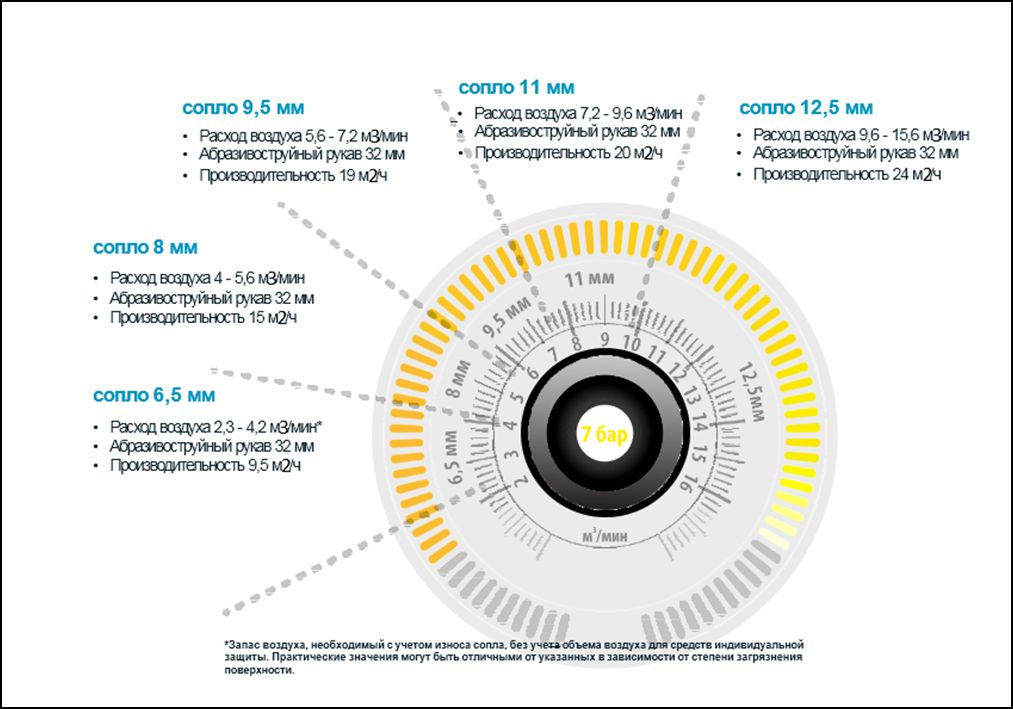
2) при слишком прямом угле атаки на очищаемую поверхность.
При увеличении давления и изменении угла атаки дефекты исчезают.
Благодарим за помощь в подготовке материала эксперта ООО «Уралгрит» Павла Кусакина.
Повышайте вашу экспертизу вместе с «Уралгрит»!